Morsetti a ginocchiera per dime di assemblaggio e di controllo: come sceglierli
Per scegliere i morsetti a ginocchiera per dime di assemblaggio, si parte dal compito di ogni morsetto. Il morsetto verticale preme il pezzo sugli appoggi, quello a spinta lo porta contro i riscontri laterali, quello a tirante chiude coperchi e portelli. Prima si posiziona il pezzo, poi lo si blocca, sempre allo stesso modo.
Accanto a una cella di saldatura, le dime di assemblaggio e di controllo sembrano semplici. Non ci sono spruzzi, calore o ritiro. Ma chiedono al morsetto qualcosa di diverso. Una dima di assemblaggio deve presentare i pezzi nello stesso punto per ogni operatore, per tutto il turno. Una dima di controllo deve tenere il pezzo in modo che la misura sia sempre la stessa.
Questa guida spiega come scegliere e posizionare i morsetti a ginocchiera per entrambi gli usi. Si concentra su quattro temi: posizionare prima di bloccare, scegliere il tipo di morsetto in base al compito, la ripetibilità del controllo e l'accesso dell'operatore.
Prima si posiziona, poi si blocca
In ogni attrezzatura, i riferimenti fissano la posizione e i morsetti la mantengono. Il nostro articolo su allineamento e bloccaggio → (in inglese) spiega il principio. Per le dime di assemblaggio e di controllo ne derivano tre regole pratiche:
- Spingere verso i riferimenti, mai lontano. Ogni morsetto deve premere il pezzo verso un perno, una piastra o un riscontro fisso: così il bloccaggio completa il posizionamento.
- Bloccare sopra un appoggio. Mettere la vite di pressione sopra una piastra di riferimento o un appoggio, per tenere il pezzo senza piegarlo.
- Chiudere i morsetti in un ordine fisso. Prima i morsetti che portano il pezzo sui riferimenti principali, poi gli altri. Numerarli sulla dima, così ogni operatore segue la stessa sequenza.
Quale morsetto per quale operazione di assemblaggio?
Il morsetto si sceglie in base alla direzione in cui il pezzo va trattenuto e allo spazio intorno. La nostra guida ai tipi di morsetti a ginocchiera → (in inglese) descrive ogni tipo. Ecco come si applicano all'assemblaggio e al controllo:
| Operazione | Tipo di morsetto | Perché |
|---|---|---|
| Tenere un pezzo in piano su appoggi o piastre | A leva verticale | Preme dall'alto; la leva verticale è facile da vedere e da raggiungere |
| Bloccare dove calibri o tastatori devono passare | A leva orizzontale | A morsetto chiuso la leva resta bassa, lontana dagli strumenti sopra il pezzo |
| Spingere un pezzo contro i riscontri laterali o chiudere il gioco tra due parti | A spinta (movimento rettilineo) | Muove uno stantuffo in linea retta, nella direzione del posizionamento |
| Tenere chiuso un coperchio a cerniera, una barra di serraggio o un portello | A tirante (a trazione) | Tira insieme due parti e le blocca chiuse |
Morsetti verticali: l'HV 450
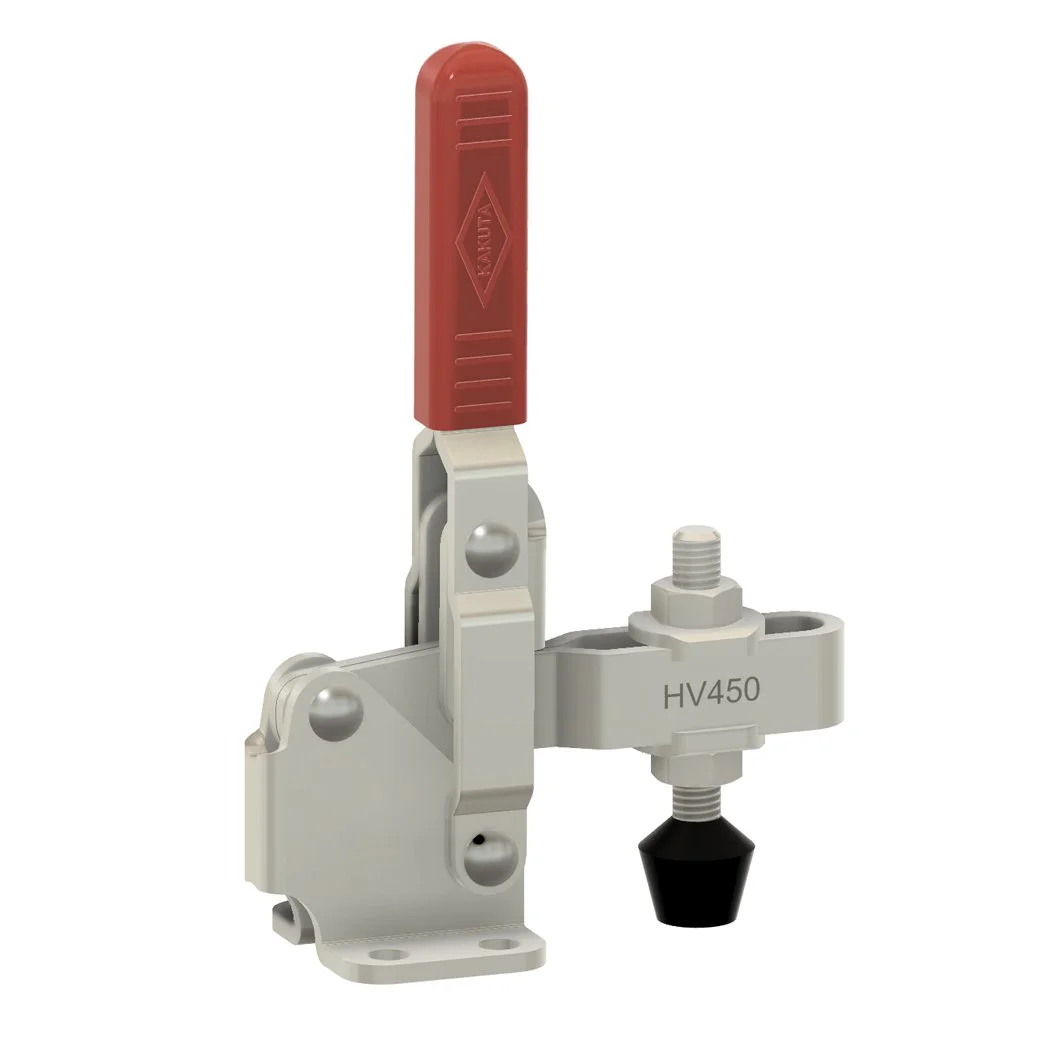
Per la maggior parte dei pezzi in appoggio, il morsetto verticale è la scelta di base. L'HV 450 → è la versione con braccio a U dell'HV 350, con una forza di ritenuta di 225 kg (496 lbs). La leva ruota di 60° e il braccio di 100°. È fornito con viti di pressione e due rondelle flangiate; esiste anche la versione inox HV 450-2S. Consulti la gamma a leva verticale →.
Morsetti a spinta: l'SL 150
Quando il pezzo va spinto di lato contro i riferimenti, il morsetto a movimento rettilineo lo fa in modo diretto. L'SL 150 → ha una forza di ritenuta di 135 kg (298 lbs) e una corsa dello stantuffo di 31,7 mm (1,25 in). La filettatura dello stantuffo è M8x1,25 nella versione metrica e 5/16-18 in quella in pollici. Altre taglie nella gamma a spinta →.
Morsetti a tirante per coperchi e portelli
Molte dime di controllo hanno una barra o un coperchio a cerniera che si chiude sopra il pezzo. Un morsetto a tirante lo tiene chiuso con una tensione costante. La nostra guida al morsetto a ginocchiera a tirante → spiega come funziona e come montare la piastra di aggancio.
I riferimenti decidono dove sta il pezzo. I morsetti decidono se ci resta, allo stesso modo, a ogni ciclo.
Come si rende ripetibile il controllo?
Su una dima di controllo, il morsetto fa parte della misura. Se tiene il pezzo in modo diverso da un ciclo all'altro, anche le letture cambiano. Queste abitudini le rendono stabili:
- Stessa posizione, ogni volta. Fissare bene i morsetti alla piastra e regolare una sola volta l'altezza di ogni vite di pressione. Poi bloccarla con i suoi dadi, perché non si sposti.
- Stessa forza, ogni volta. Il morsetto a ginocchiera si chiude sempre nella stessa posizione, quindi una vite ben regolata dà una pressione costante. Ricontrollare la regolazione dopo la manutenzione o un cambio pezzo.
- Tenere, non deformare. Usare solo la forza che serve a tenere il pezzo in sede. Una forza eccessiva può piegare pezzi sottili o flessibili e falsare la misura.
- Bloccare dove indica il disegno. Tenere il pezzo sui suoi elementi di riferimento. Per i pezzi flessibili, il disegno può prevedere il controllo in condizione vincolata: in quel caso si blocca come indicato. Le regole sui riferimenti sono definite da norme come la ISO 5459 →.
- Tenere i punti di contatto lontani dalle superfici misurate. Posizionare le viti di pressione lontano dagli elementi da controllare e usare un tampone che non segni le superfici finite.
Controllare il morsetto, non solo il calibro. Se le letture si spostano, verificare i morsetti prima di ricalibrare: viti di pressione allentate, tamponi usurati, viti di fissaggio lente. La nostra guida alla manutenzione → (in inglese) indica cosa controllare.
Progettare per l'accesso dell'operatore
Una dima di assemblaggio si usa centinaia di volte per turno. Piccoli problemi di accesso diventano tempo perso e caricamenti diversi. Conviene pensare all'operatore fin dall'inizio:
- Rivolgere ogni leva verso l'operatore. Le leve devono essere raggiungibili dalla posizione di carico, senza allungarsi sopra il pezzo.
- Lasciare libero il percorso di carico. Aperto, ogni morsetto deve ruotare del tutto fuori ingombro, così i pezzi entrano ed escono senza urtare braccio o vite.
- Lasciare spazio a utensili e calibri. Usare morsetti a leva orizzontale dove avvitatori, tastatori o calibri devono raggiungere il pezzo dall'alto.
- Rendere chiara la sequenza. Numerare o marcare i morsetti sulla dima, così l'ordine di chiusura è lo stesso per ogni operatore e ogni turno.
- Montare per durare. Fissare i morsetti con viti in tutti i fori, su una piastra piana e rigida. La nostra guida al montaggio → (in inglese) spiega i dettagli.
Checklist: morsetti a ginocchiera per dime di assemblaggio e di controllo
| Controllo | Cosa fare |
|---|---|
| Posizionamento | Perni, piastre e riscontri fissi posizionano il pezzo; i morsetti lo tengono lì |
| Tipo di morsetto | Verticale per l'appoggio in piano, a spinta per i riscontri laterali, a tirante per coperchi e portelli |
| Punto di bloccaggio | Sopra un appoggio, verso i riferimenti, lontano dalle superfici misurate |
| Forza | Quanto basta per tenere il pezzo in sede, senza deformarlo; viti regolate e bloccate |
| Sequenza | Morsetti numerati e chiusi sempre nello stesso ordine |
| Accesso | Leve verso l'operatore; percorso di carico libero; spazio per utensili e calibri |
Se la dima serve anche per la saldatura, le esigenze cambiano: spruzzi, calore e corrente di saldatura. La nostra guida ai morsetti a ginocchiera per saldatura → tratta questi aspetti.
Conclusione
Su queste dime, i buoni morsetti a ginocchiera fanno bene tre cose: tengono il pezzo contro i riferimenti, lo fanno sempre allo stesso modo e non intralciano l'operatore. Il tipo si sceglie dal compito: morsetti verticali come l'HV 450 per l'appoggio in piano, morsetti a spinta come l'SL 150 per i riscontri laterali, morsetti a tirante per coperchi e portelli. Poi si regolano una volta, si bloccano e si mantengono.
Domande frequenti
Qual è il morsetto a ginocchiera migliore per una dima di assemblaggio?
Dipende dall'operazione. Un morsetto verticale come l'HV 450 preme i pezzi sugli appoggi, un morsetto a spinta come l'SL 150 li porta contro i riscontri laterali, un morsetto a tirante tiene chiusi coperchi e portelli. Il morsetto a leva orizzontale è adatto dove utensili o calibri devono passare sopra il pezzo.
In che modo i morsetti a ginocchiera rendono ripetibile il controllo?
Il morsetto a ginocchiera si chiude sempre nella stessa posizione. Con la vite di pressione regolata e bloccata, tiene il pezzo nello stesso punto con una pressione costante, quindi le misure si fanno sempre nelle stesse condizioni.
Il pezzo va posizionato dai morsetti o dai riferimenti?
Dai riferimenti. Perni, piastre e riscontri fissi danno la posizione, e ogni morsetto spinge il pezzo verso di essi. Non si deve mai affidare al morsetto il compito di trovare la posizione.
La forza di serraggio può influire sul controllo?
Sì. Una forza eccessiva può piegare pezzi sottili o flessibili e cambiare ciò che si misura. Si usa solo la forza che serve a tenere il pezzo in sede, bloccandolo nei punti indicati dal disegno.
Qual è la forza di ritenuta di HV 450 e SL 150?
L'HV 450 ha una forza di ritenuta di 225 kg (496 lbs). L'SL 150 ha una forza di ritenuta di 135 kg (298 lbs) e una corsa dello stantuffo di 31,7 mm (1,25 in).
Richieda un preventivo per la Sua dima
Ci descriva la Sua dima di assemblaggio o di controllo: il nostro team tecnico La aiuterà a scegliere i morsetti più adatti. Kakuta produce morsetti a ginocchiera di precisione dal 1959.
Contatti il nostro team tecnico →This article is also available in English: Toggle Clamps for Assembly Fixtures →
